离型膜,是胶带、标签、保护膜、模切制品等行业的配套材料。它的作用是让胶粘材料能干净剥离,不残留、不破坏胶面。
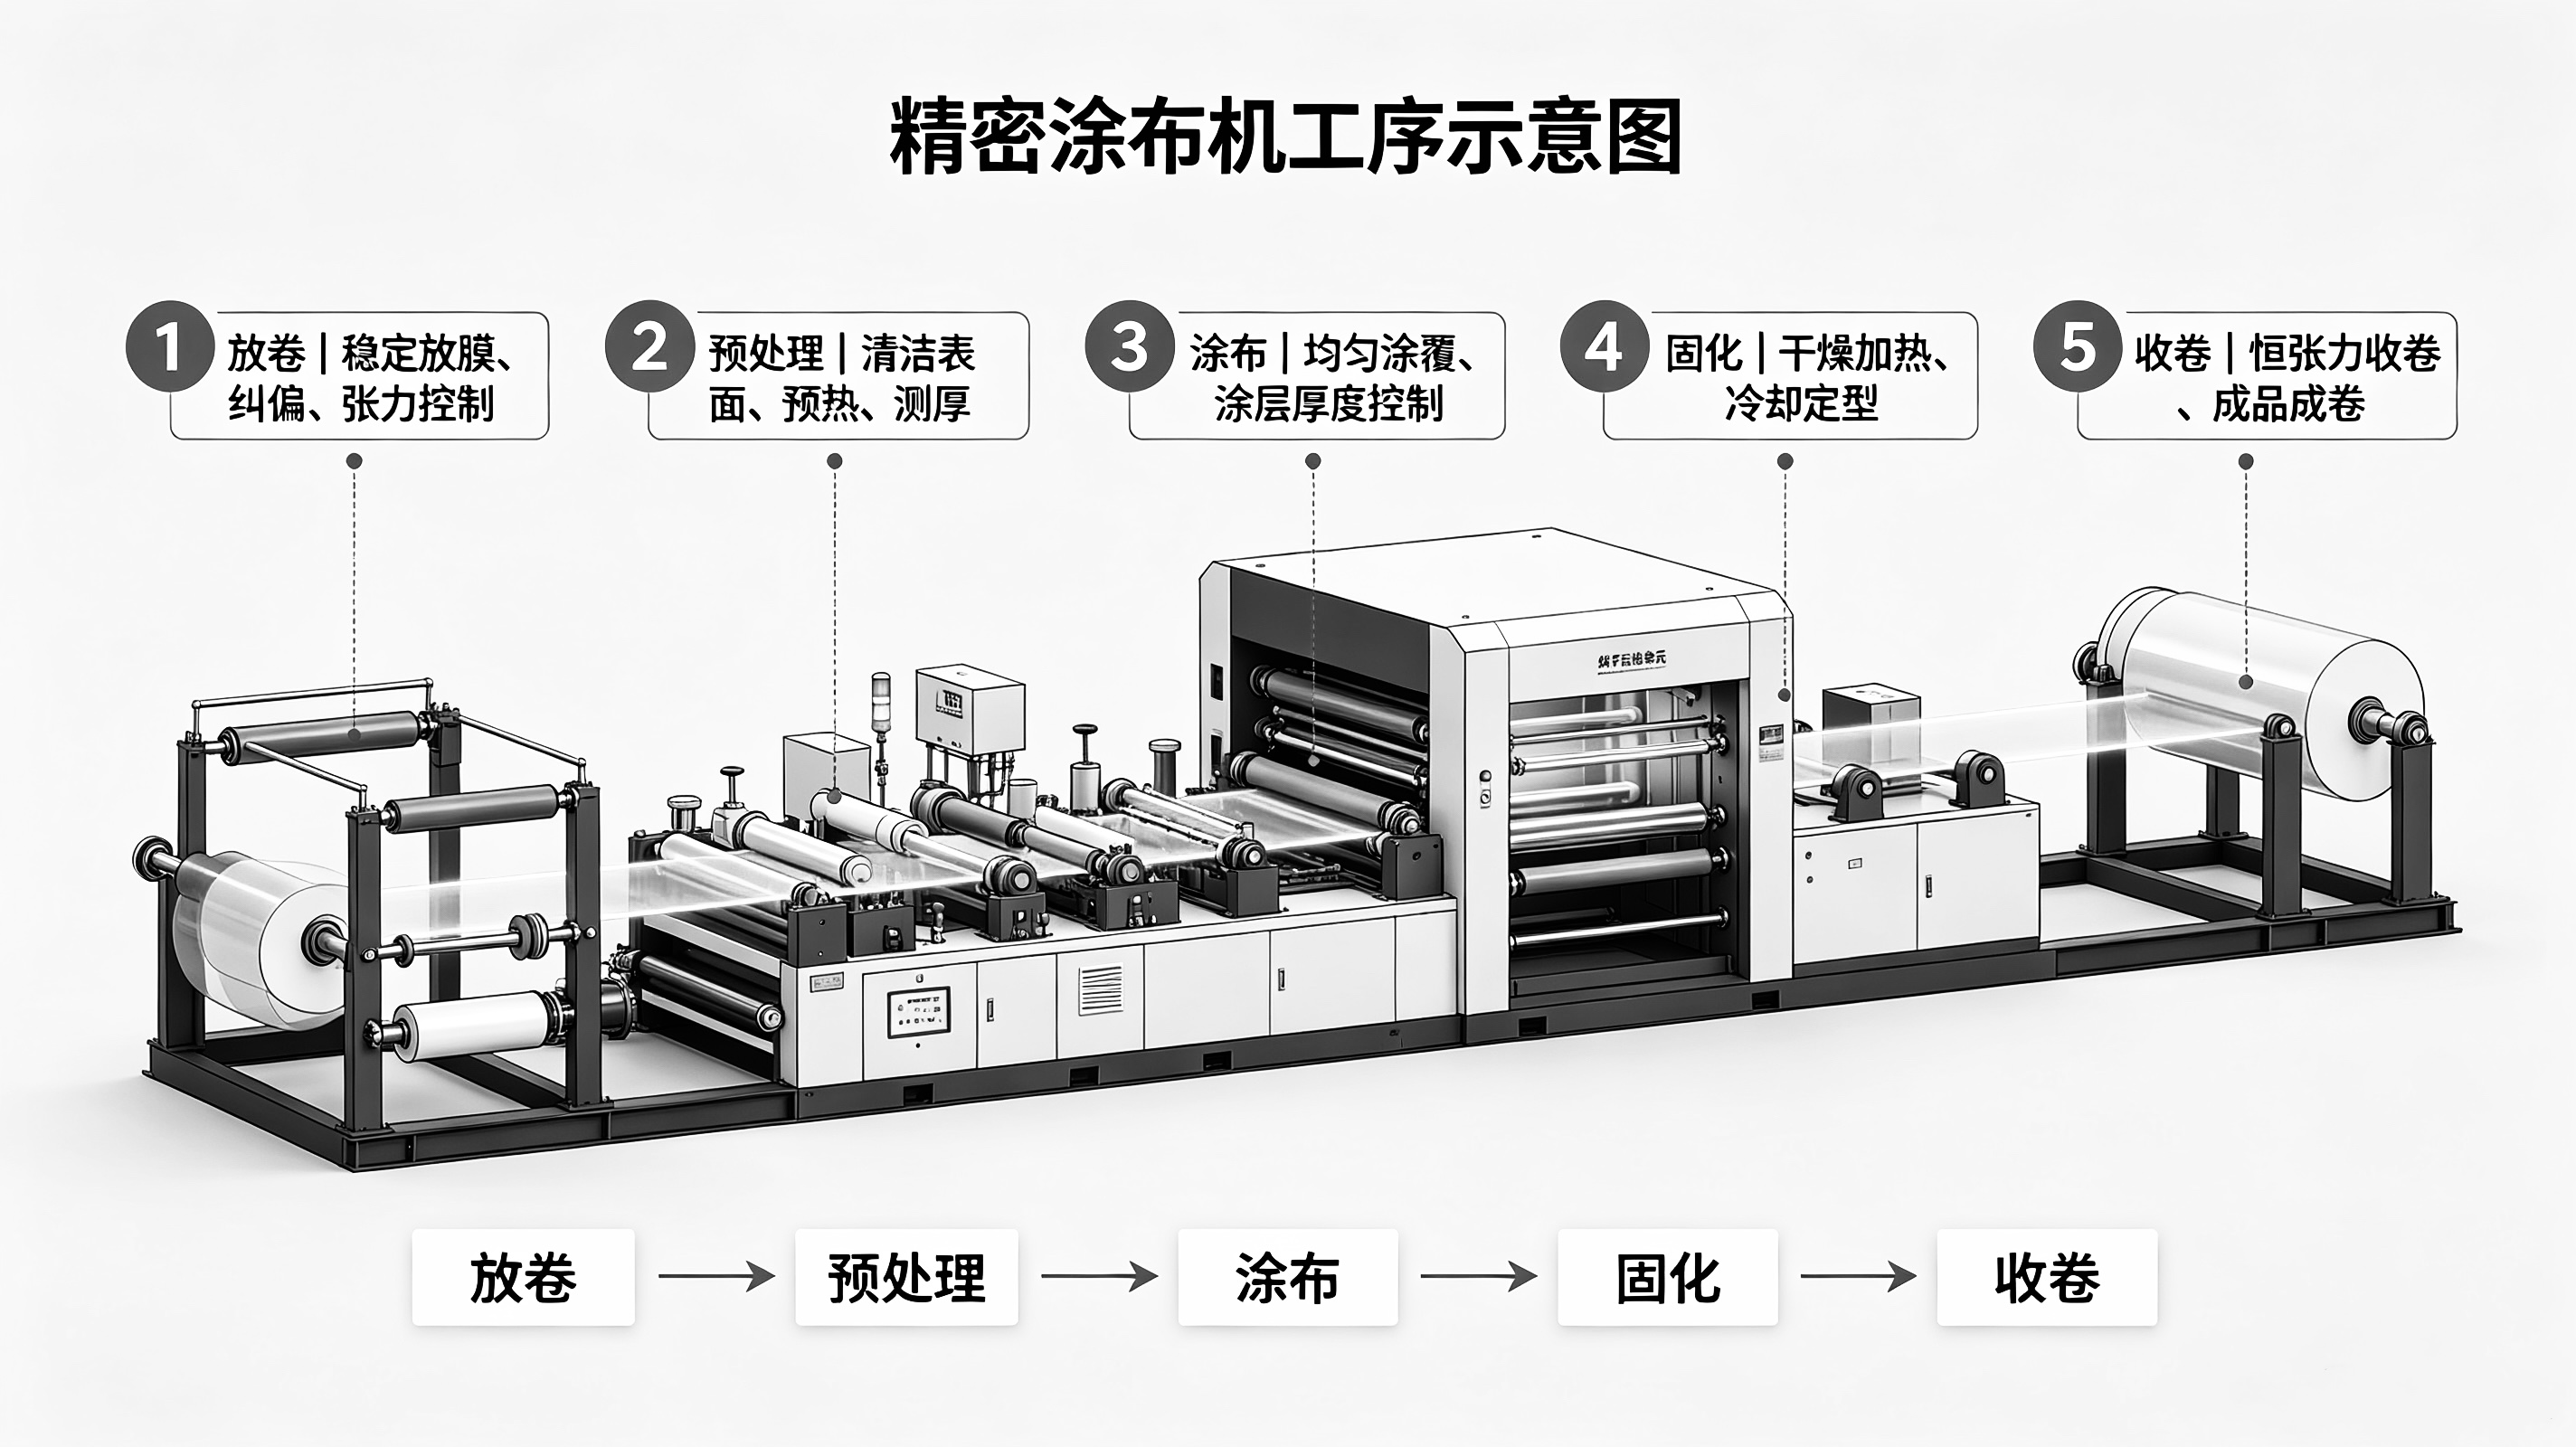
但它本身的结构,说穿了就三层:基材、离型涂层、底涂(部分产品才有)。而生产这层涂层的设备——离型膜涂布机,核心工序也是五道:放卷、预处理、涂布、固化、收卷。
离型膜的三层结构,和涂布机的五道工序,讲的是同一件事。今天把这两条线放在一起看。
 第一层:基材——基材预处理和放卷
离型膜的基材通常是PET、PP、PE薄膜,厚度范围在25-250μm,电子级产品多用50-125μm的PET。基材进厂后,第一步不是涂布,是电晕处理。
电晕处理的作用是提高基材表面能,让离型剂能够均匀润湿并牢固附着。PET基材经电晕处理后,表面达因值通常要求达到38dyn/cm以上,部分高端应用要求达到50dyn/cm以上。处理功率和电极间隙的稳定性,直接影响离型力的稳定性和是否会出现“点状剥离”等缺陷。
电晕处理之后是除尘和静电消除,表面电阻控制在≤10⁹Ω。基材如果带有静电,会吸附空气中的灰尘,落在涂布面上就是缺陷点。
这一步对应涂布机的放卷系统和预处理单元。放卷系统把成卷的基材平稳送出,通常配双工位回转结构,一个工位在跑,另一个工位在准备换卷。基材装夹用气胀轴,充气膨胀固定卷材。预处理单元则整合了电晕装置和除尘机构,在基材进入涂布头之前完成表面处理。
这是离型膜的核心功能层,也是涂布机最关键的环节。
离型涂层的主成分是有机硅树脂,目前主流是铂金催化加成反应型。涂布量控制得很低,有机硅离型层的涂布量通常在0.5-1.5g/m²,厚度约0.1-0.5μm。溶剂型硅油的涂布量范围在0.30-0.80g/m²,无溶剂型硅油则在0.80-1.30g/m²。轻离型产品涂布量约0.8-1.5g/m²,重离型产品约1.5-3.0g/m²。
这个量是什么概念?一平方米只涂不到两克。涂薄容易,涂均匀难。
涂布机怎么做到?靠涂布头。
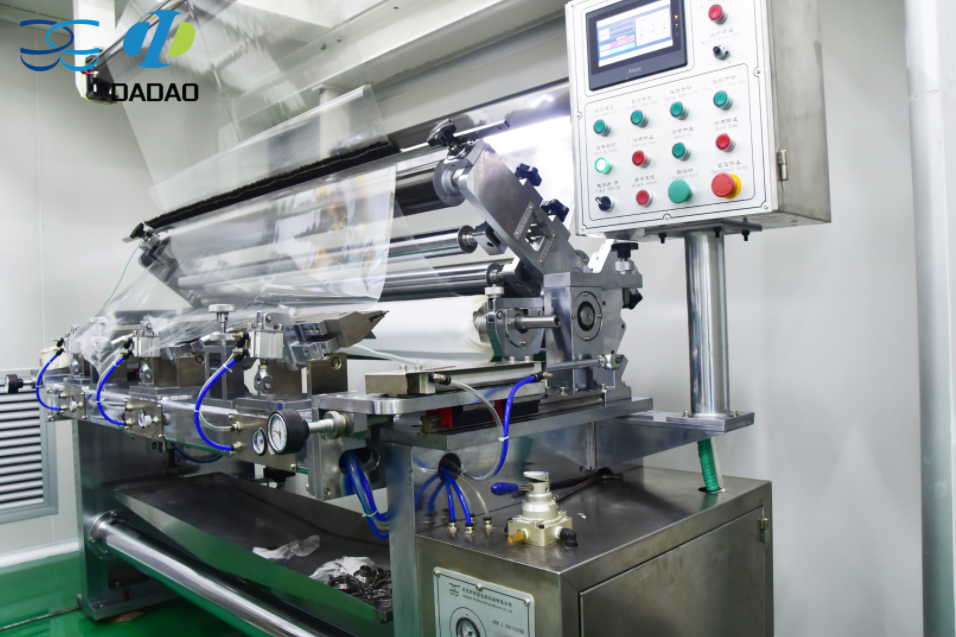
 离型膜涂布常用的方式有几种。微凹涂布用网纹辊把离型剂转移到基材上,适合薄层涂布,精度可达±0.5g/m²。五辊涂布结构更复杂,由计量辊、转移钢辊、转移胶辊、涂布钢辊和涂布胶辊组成,能更精确地控制涂层厚度,适合无溶剂型离型剂。狭缝挤出涂布属于预计量涂布,封闭式系统,浆料不暴露在空气中。
涂布方式的选择,取决于离型剂的类型(溶剂型或无溶剂型)、涂布量要求和基材特性。
涂布完成后进入固化环节。
热固化是传统工艺,通过梯度升温使溶剂挥发并促进树脂交联。典型的温区设置是80℃→120℃→160℃,固化时间根据膜厚在90-180秒不等。固化度需要达到95%以上,否则硅油容易迁移,导致离型力漂移或残胶。热固化之后还有后固化处理,在25℃恒温环境中熟化24-48小时,确保残余单体含量≤100ppm。
UV固化则通过紫外线照射引发树脂聚合,固化时间可缩短至10秒以内,涂层厚度均匀性误差≤0.02μm,且无溶剂挥发。UV固化适用于不耐热的基材,但对离型剂的配方有特定要求。
烘箱的走膜方式有辊筒式和悬浮式。做离型膜,悬浮式更常见,因为基材不接触导辊,能减少划伤和涂层损伤的风险。
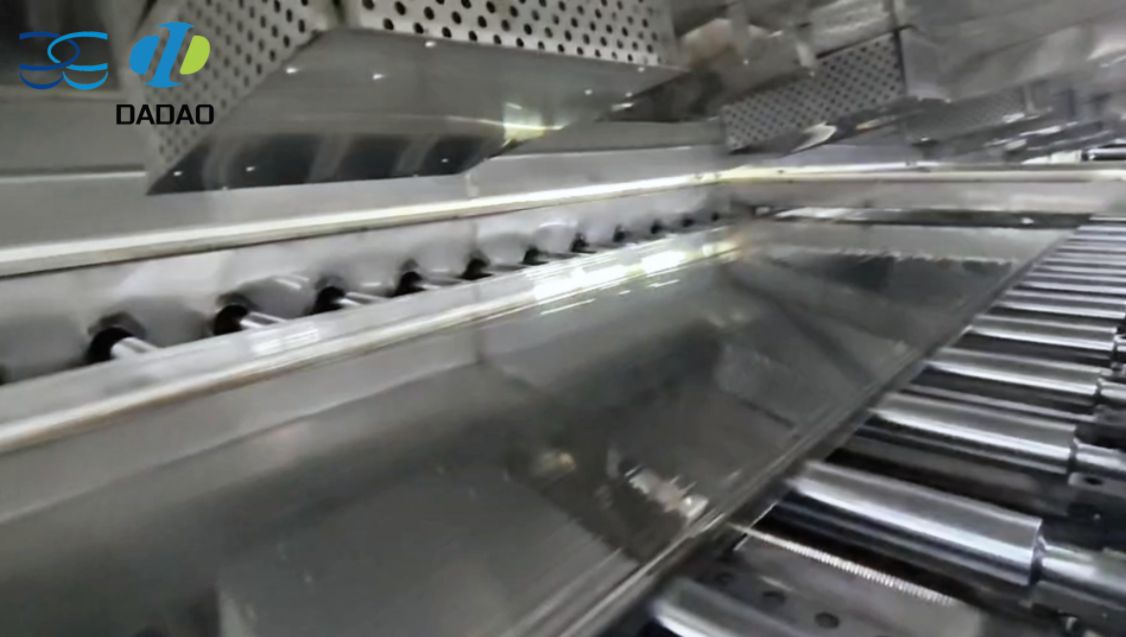
 这一步对应涂布机的涂布系统和干燥固化系统。
不是所有离型膜都有底涂。但PET基材表面能较低,离型剂直接涂上去可能附着力不够,时间长了会脱落。
所以有些离型膜会在涂离型剂之前,先做一层底涂,涂布量约0.1-0.2g/m²的丙烯酸酯底涂。底涂的作用是提升硅油与基材的附着力,减少硅油向基材内部迁移。有底涂的离型膜,剥离力波动可以从±15%降至±5%,稳定性显著提升。
底涂通常和电晕处理一起,属于涂布机的预处理单元。它不生产最终的功能层,但决定了功能层能不能“站住脚”。
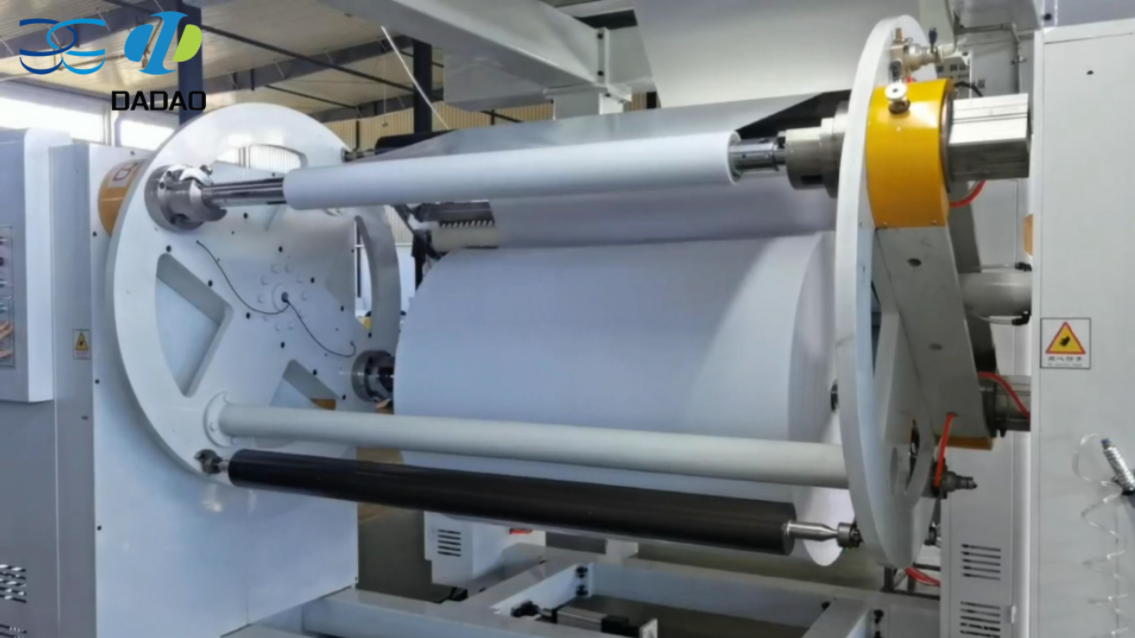
 涂层固化后收卷。离型膜收卷的关键是锥度张力控制。
收卷时卷径越来越大。如果张力一直不变,卷材内部的径向应力会越积越大,导致端面不齐或内部压塌。所以收卷张力要随卷径增大而递减。张力控制贯穿涂布全过程,放卷、涂布、烘干、收卷各段的张力需要独立控制并协同工作。离型膜对平整度要求高,张力控制精度不够,出来的就是起皱、卷边、端面参差。
离型膜制造行业有一个普遍共识:同样的涂布机,不同厂家生产出的离型膜质量可能差异巨大。设备只是提供了一个精密的平台,真正决定产品质量的,是涂布工艺参数的设定——干燥曲线、张力协同、基材表面处理、离型剂配方与固化条件的匹配。
换句话说,设备是骨架,工艺是灵魂。
离型膜的三层结构——基材、离型涂层、底涂——在生产中对应放卷、预处理、涂布、固化、收卷五道工序。
一层材料对应一道工序,一环扣一环。
离型膜不直接面向消费者,但它几乎出现在所有胶粘材料的生产流程里。从封箱胶带到手机屏幕,从标签底纸到锂电池极片,背后都有这层不起眼的薄膜在“善后”。而生产这层薄膜的涂布机,靠的就是这些工序各司其职、协同工作。

新望二维码

地址:广东省东莞市企石镇东平村大兴路151号

网址:www.xinwang-dg.com

+86-769-86780883/86723139/86736139

售后服务专线:0769-86738139致电总机转808

邮箱:webmaster@xinwang-dg.com
国内业务:0086-769-86780883
外贸业务:0086-769-86780883转886/830/818
市场营销部经理/内贸:139-2685-1812(伍经理)
市场营销部经理/外贸:135-0981-9098(罗经理)
版权所有:东莞市新望包装机械有限公司 粤ICP备 05035041号 技术支持:竞争力网络
本网站部分素材来源于网络,如有侵权,请立即联系删除




 在线咨询